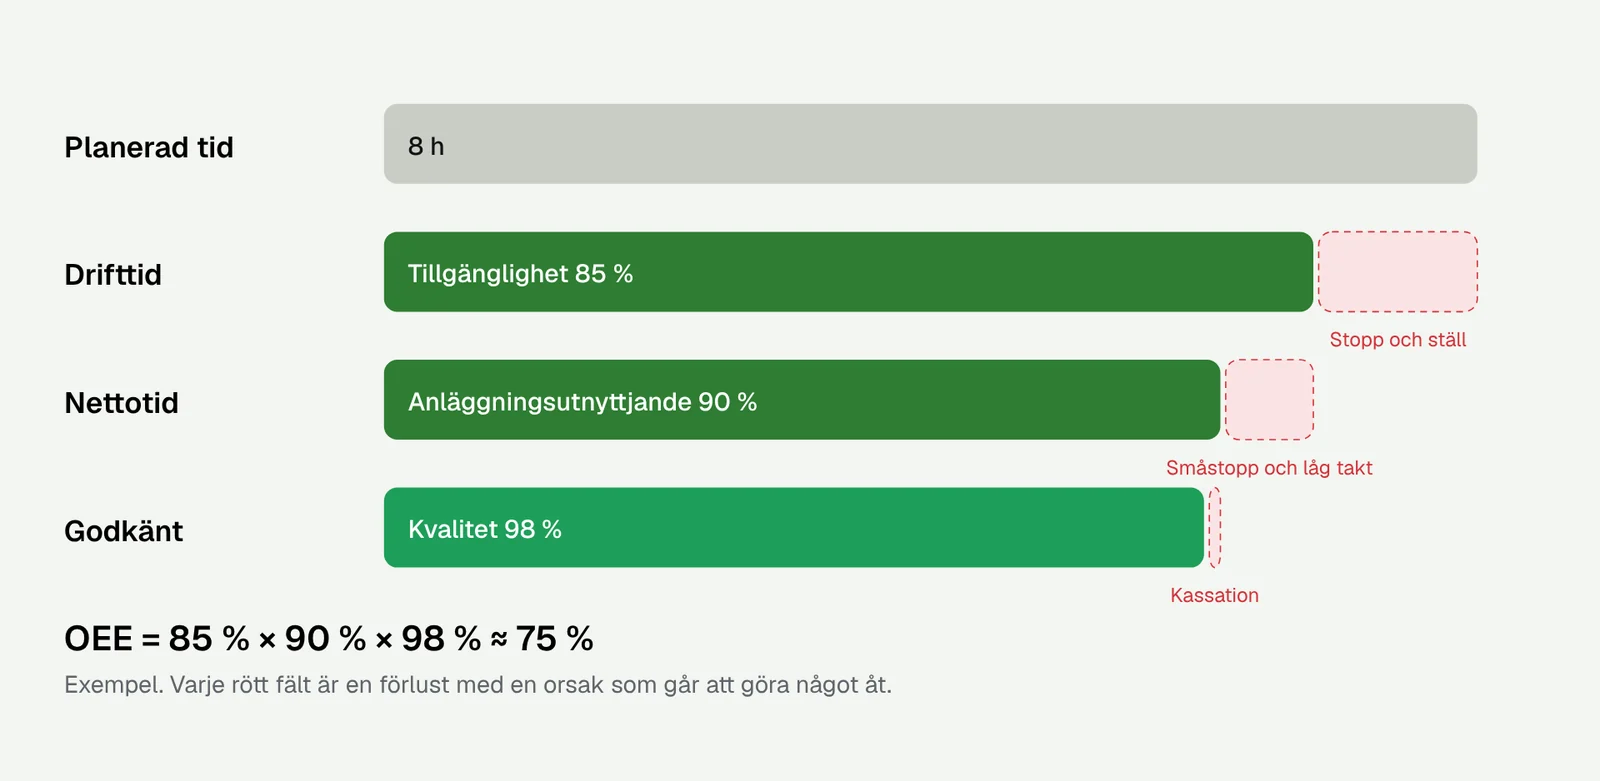
Tre faktorer
- Tillgänglighet
- Drifttid delat med planerad tid. Oplanerade stopp och ställ drar ner den.
- Anläggningsutnyttjande
- Verklig takt delat med ideal takt. Småstopp och sänkt hastighet drar ner den.
- Kvalitet
- Godkända delat med producerade. Kassation och omarbete drar ner den.
85 % brukar kallas världsklass. De flesta linjer ligger på 40–60 % när de mäter första gången, och det är inte dåligt, det är en möjlighet.
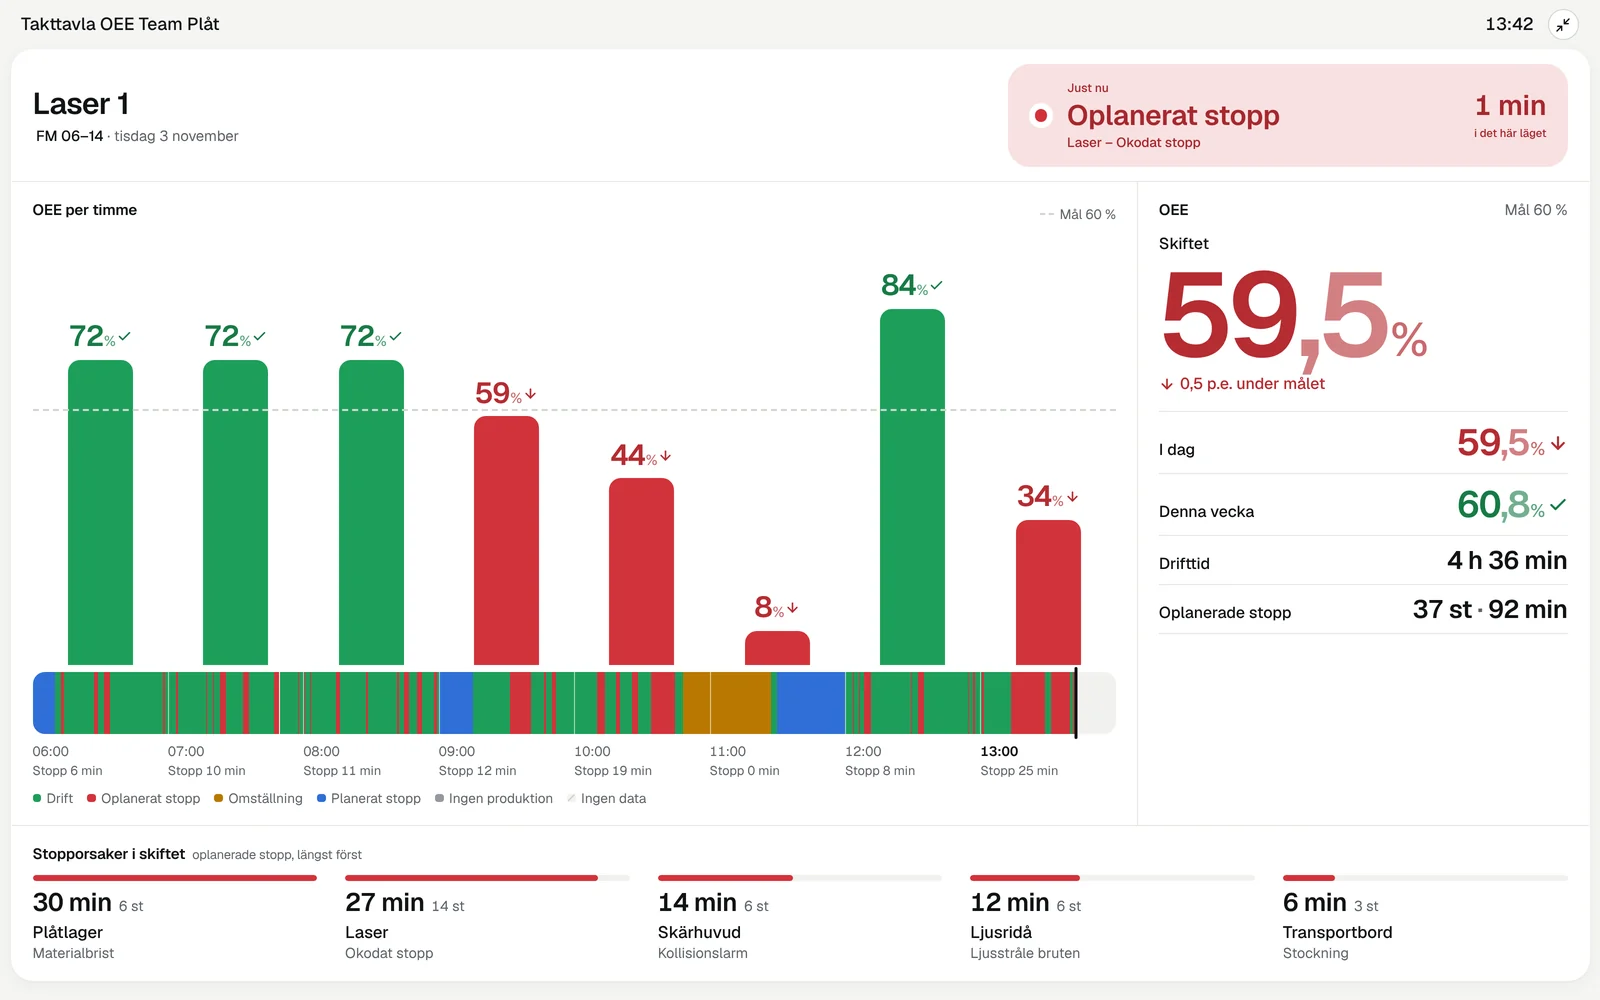
Per timme, inte per månad
Ett OEE-tal för månaden går inte att göra något åt. Ett OEE-tal för klockan 09–10 i dag, med de tre största stopporsakerna bredvid, är något skiftet kan prata om vid tavlan kl 10. Det är skillnaden mellan ett mått och ett verktyg.
Så ser det ut i Leanova
Tilläggsmodulen OEE – linjeuppföljning bygger på takttavlan. Maskinhändelser och antal skickas in via API v1 (POST /oee/events och POST /oee/output) från ert OEE-system eller er PLC. Tavlan visar en linje i taget: läget just nu som en färgad yta (drift, oplanerat stopp, omställning, planerat stopp) med orsaken och hur länge det pågått, OEE per timme som staplar mot målet med skiftets händelser som ett band under, och skiftet, dagen och veckan mot målet. De största oplanerade stopporsakerna står längst ner.
Skiften är företagets, eller linjens egna. En linje under plan kan bli en åtgärd direkt från tavlan. Hur ni skickar in data står i Skicka in värden automatiskt.